
密闭发酵罐是粪污、污泥、餐厨残渣腐熟的主流设备,很多生产线在罐出料到搅拌机这一段衔接上容易出问题:出料忽快忽慢、湿热结块、物料温度偏高,直接造成搅拌机负荷波动、混合不均,甚至粘轴堵机。发酵罐出料物料自带高温、湿度不均、局部结块的特点,想要平稳衔接搅拌工序,不能简单用输送机直连,要做好调质、缓冲、流量匹配、保护联动整套方案。
发酵罐内是密闭好氧腐熟,出料物料温度高,一般维持在 50℃以上,水分分布不均匀,罐芯位置湿度更高,容易形成紧实泥团;表层物料风干偏干,同一批次出料干湿差异明显。 部分原料比如鸡粪、污泥、菌渣,出料时黏性强,结块多,还夹杂少量未完全打散的纤维硬块。如果直接送入搅拌机,湿团很难打散,干料和湿粪掺混不到一起;同时罐式出料大多是间歇排料,一股料集中涌出,瞬间冲击搅拌机,造成电机过载、搅拌填充系数失控。 还有一点容易被忽略:高温物料直接拌菌,会造成有益菌失活,这也是衔接环节需要提前规避的问题。
发酵罐出料优先选用变频螺旋输送机或者密闭皮带输送,不要固定转速猛送。罐底出料口加装变频卸料装置,控制单次出料速度,避免脉冲式大量下料。 在输送和搅拌机之间增设缓冲料仓,是衔接里非常关键的一环。缓冲仓起到削峰填谷的作用,把发酵罐间歇出料转化为连续均匀出料,保证送入搅拌机的物料流量稳定。仓内配套料位计,设置高低料位报警,高料位时暂停发酵罐出料,低料位时启动补料,避免搅拌机空转或者瞬间满料。 缓冲仓内壁可以做防粘衬板,搭配振动破拱装置,防止湿热腐熟料在仓内搭桥、粘壁。
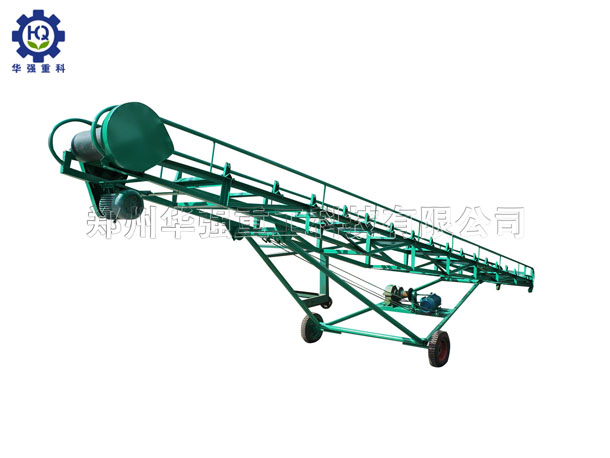
缓冲之后,根据物料结块情况,增加打散筛分单元。罐出料的泥团、硬块,经过半湿物料粉碎机或者滚筒筛分,大块返回重新破碎,细料送入搅拌工序,减轻搅拌机的剪切压力。 如果是生物有机肥生产线,高温物料不能直接拌菌,需要预留短时间陈化摊凉工位,等物料降温到 40℃以下,再送入搅拌机添加菌剂,保障活菌存活率。 水分波动大的工况,可以在预处理阶段提前搭配干返料、秸秆粉调质,把整体含水率控制在搅拌适配区间,避免进机之后黏成一团。
发酵罐腐熟料大多带有黏性、少量结块,后端搅拌优先选用双轴桨叶搅拌机,具备剪切打散功能,兼顾对流混合,适合干湿不均的腐熟料;如果物料经过充分摊凉、粉碎成细粉,只做菌剂、微量元素复配,才适合螺带搅拌机。 投料顺序要合理,主料从发酵罐方向连续送入,微量元素、菌剂、粘结剂通过配料秤同步定量添加,不要一次性全部倒入。变频控制搅拌机进料螺旋,和缓冲仓出料联动,保持筒内填充稳定,一般高湿腐熟料填充系数控制在 0.4~0.5,装料过多容易搅拌失效、闷机。
简单的生产线靠人工观察,规模化生产线建议做联动控制。缓冲仓高料位信号,联动发酵罐卸料机构降速或者暂停出料;搅拌机电流过载报警,上游输送、卸料设备同步停机,停止送料,防止物料持续堆积在搅拌机内部闷机堵料。 开机顺序遵循:发酵罐卸料→输送→缓冲仓→搅拌机;停机顺序反过来,先停发酵罐出料,等缓冲仓物料排空、搅拌机内部物料全部卸出,再停机,避免湿热物料长时间留在筒内干结粘壁。
不少厂家图省事,发酵罐出料口直接接一根螺旋直通搅拌机,没有缓冲,罐一开料就猛冲,搅拌机频繁过载跳闸,搅拌均匀度差。还有的省略打散工序,泥团直接进搅拌,最后成品里面夹杂湿粪团,养分检测波动大。 也有部分生产线忽略降温,高温物料直接拌菌,活菌指标不达标。优化思路不是加大搅拌机功率硬扛,而是前置缓冲、打散、摊凉,从源头稳定物料状态,降低搅拌负荷。
发酵罐出料衔接后端搅拌工序,核心逻辑是先稳流量、再调物料状态,最后匹配搅拌设备。依靠变频卸料、缓冲料仓消除间歇出料的冲击,搭配打散筛分、降温调质,再通过联动控制实现流量匹配,才能让搅拌机持续稳定工作,混合均匀度达标,保障后续造粒或者粉状成品品质。
上一篇 : 有机肥粉碎机怎么选?根据物料类型精准选型
下一篇 : Back To List

索要报价

销售热线